Многофункциональная кукурузная молотилка — важная машина для обработки кукурузы, сорго, сои, пшеницы, проса и других зерновых культур. В процессе эксплуатации могут возникать некоторые проблемы из-за неправильной работы или других причин. Сегодня компания Taizy Machinery расскажет о распространенных проблемах и решениях.
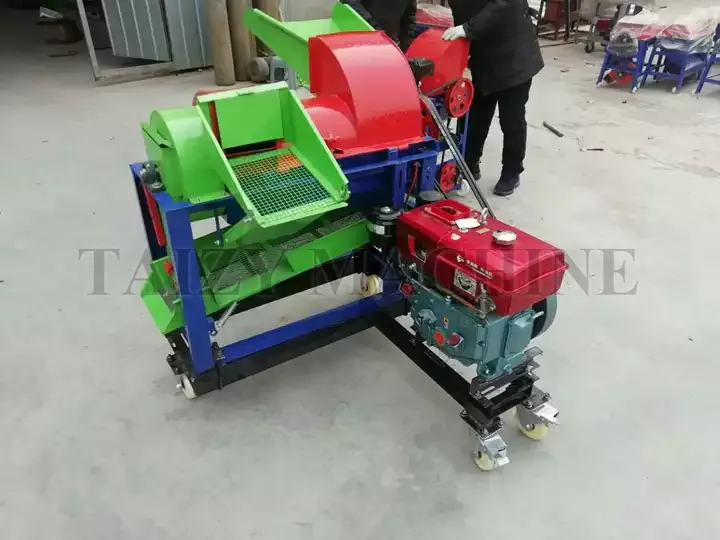
Плохой обмолот
Существует четыре основные причины плохого обмолота многофункциональной кукурузной молотилки и неполного обмолота. Причины следующие:
- Чрезмерный объем подачи за один раз или неравномерная подача.
- Зерно не просушено заранее, влажность зерна слишком высока, и обмолот затруднен.
- Зазор обмолота многофункциональной кукурузной молотилки слишком велик, необходимо остановить машину и перенастроить.
- Скорость внутреннего барабана многофункциональной кукурузной молотилки слишком низкая, что приводит к плохому обмолоту.
В соответствии с вышеуказанными проблемами существуют некоторые методы регулировки для наших клиентов.
- Уменьшите объем подачи, не загружайте слишком много за один раз, не превышайте максимальное количество.
- Персонал должен правильно регулировать зазор обмолота в соответствии с инструкцией и регулярно проверять износ деталей.
- Шкив двигателя и шкив молотилки должны быть правильно согласованы.
- Слишком влажное зерно следует проветривать и просушивать перед обмолотом или сушить на солнце в хорошую погоду.
Плохая чистота зерна
Основная причина загрязнения обработанного зерна — проблема с вентилятором. Это может быть низкая скорость вентилятора или ослабление винтов шкива вентилятора, из-за чего вентилятор работает неправильно. Ниже приведены некоторые методы регулировки.
- Персонал должен регулярно проверять натяжение приводного ремня вентилятора. Если ремень ослаб, отрегулируйте его до нужного уровня.
- Если винты шкива вентилятора ослаблены, немедленно затяните их.
Появление чрезмерного количества битых зерен
Основная причина большого количества битых зерен при работе многофункциональной кукурузной молотилки — слишком малый зазор обмолота или слишком высокая скорость барабана, из-за чего зерна разбиваются давлением. Кроме того, неравномерная подача или неподходящая влажность зерна также могут привести к появлению битых зерен.
Для решения вышеуказанной проблемы оператор должен сначала проверить, нормален ли зазор обмолота машины. Как правило, минимальный зазор для обмолота составляет около 4 мм. Затем проверьте, правильно ли согласованы шкив барабана и шкив привода.